StarWay Roto · 星途滚塑 — 滚塑装备制造与工艺服务|2009 年创立 · 安徽宣城智造基地
技术专栏 · 中国滚塑钢模行业:从工艺升级到全球市场机遇
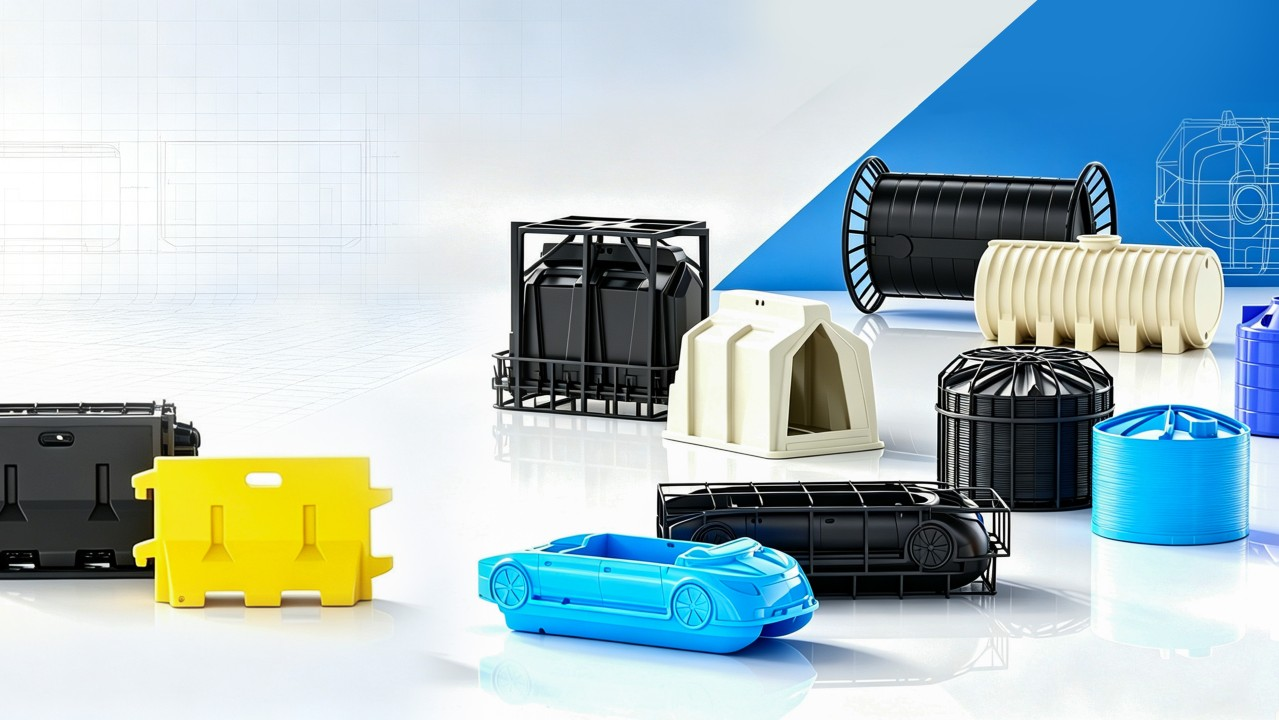
中国滚塑钢模制造车间
在滚塑(旋转成型)行业中,模具决定了制品的形状精度、表面质量与生产成本。长期以来,滚塑模具以铸铝模和 CNC 铝模为主导,钢模则常被视为低端选择——多用于水塔、水箱等外观要求不高的产品。但这一格局正在被改写:随着多种金属曲面成型工艺与自动化焊接技术的引入,以 StarWay Roto(星途滚塑)为代表的中国厂家,正在把钢模的制造精度与外观质量提升到接近铝模的水平,同时大幅降低对人工的依赖。本文从产品优势、工艺演进、市场格局与未来趋势四个方面,对滚塑钢模行业做一次系统梳理。
钢模的竞争力,来自钢材特性与薄壁结构的结合。与铝模相比,钢模的核心优势体现在以下几个方面:
1. 成本优势。钢材价格显著低于铝材,且加工设备投入相对较低,同等尺寸下钢模的造价明显更低,对成本敏感的项目尤其友好。
2. 快速升温、节能环保。滚塑钢模的壁厚通常只有 1.5–3.5mm,模具热容小,升温快、加热效率高,成型过程中的能耗与排放更低。
3. 重量轻。薄壁结构使大型钢模的整体重量得到有效控制,对滚塑机旋转系统的负荷小,也便于吊装与转运。
4. 强度高、寿命长。钢材的弹性模量与硬度高,模具刚性好、不易变形,适合大批量、长周期的生产任务。
下表列出了两种常用模具材料的关键物性对比:
材料 | 密度 (kg/m³) | 导热系数 (W/m·K) | 弹性模量 (GN/m²) | 线膨胀系数 (10⁻⁶/K) |
锻铝 | 2800 | 147 | 70 | 22.5 |
钢 | 7860 | 51.9 | 206 | 12.2 |
注:铝的导热系数虽高于钢,但钢模凭借 1.5–3.5mm 的薄壁设计即可实现快速升温;同时钢的弹性模量约为铝的 3 倍,抗变形能力更强。两者各有侧重,并非简单的孰优孰劣。
使用场景方面,钢模目前广泛应用于水塔、水箱、化粪池、船艇、浮体、检查井以及各类大型工业外壳等制品。其中对结构强度与成本敏感的产品是钢模的传统优势领域;而随着工艺升级,钢模也已能够胜任对外观要求较高的复杂曲面制品。
钢模的手工制造传统几乎与滚塑工业一样古老:早期工人以沙堆为内模,用锤子将钢板逐块敲出型面,再拼接焊接。即便后来引入了简易卷板机,主流制造方式仍是“卷板+人工敲打+分段拼焊+打磨修型”,人工制作占比高达 90%。
这种模式存在明显的短板:车间噪音大、粉尘重,长期高强度敲打还带来肩周炎等职业健康问题;模具精度依赖工人手感,型面误差大、外观粗糙,基本只能满足水塔、水箱等低要求产品的需要。
StarWay Roto 对钢模制造工艺进行了系统性升级,引入多种金属曲面成型工艺与自动化设备,将人工制作占比从 90% 降至 30%,模具的质量与外观已接近铝模水平。五种核心曲面成型工艺如下:
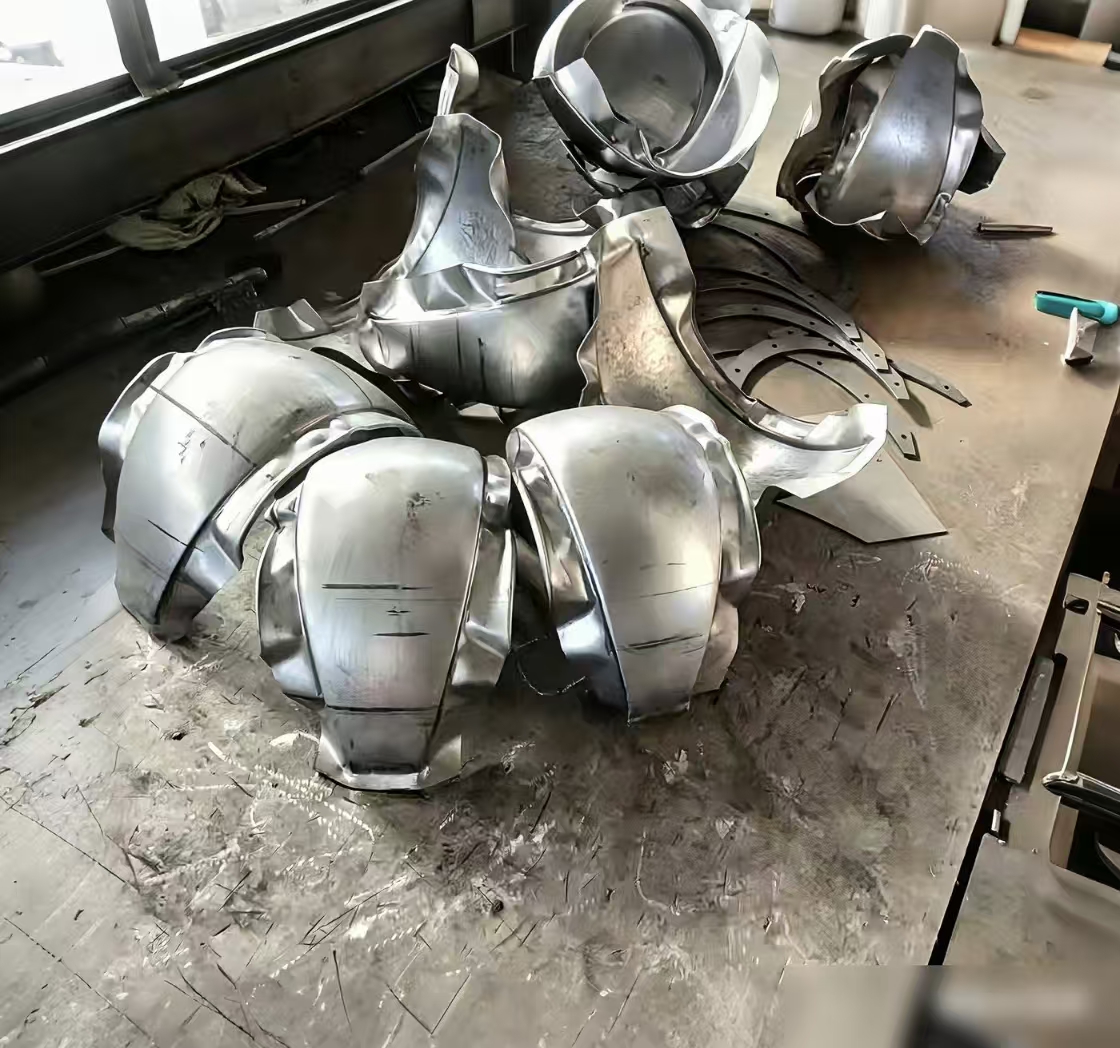
图 1 拉升(拉深)工艺成型的钢模壳体
(1)拉升工艺(拉深成型)
将平整钢板通过拉深一次成型为整体曲面壳体,大幅减少焊缝数量。壳体一体性强、型面连贯,特别适合深度曲面类制品的模具制作。
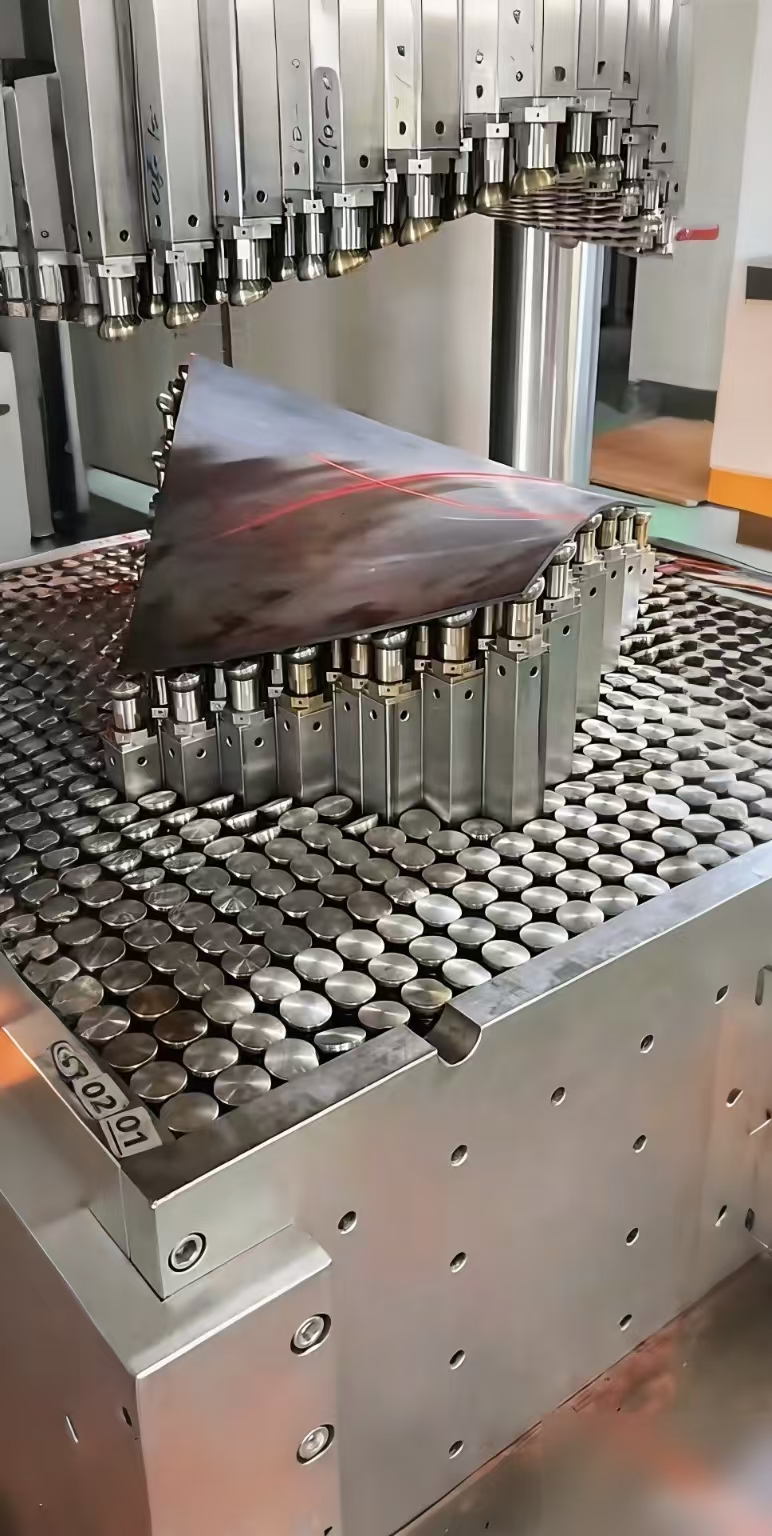
图 2 多点曲面成型设备
(2)多点曲面成型工艺
由可编程的冲头矩阵按目标曲面排布,对钢板进行柔性成型。无需为每个产品制作整体成形模具,特别适合大尺寸、多品种的曲面件,兼顾效率与柔性。
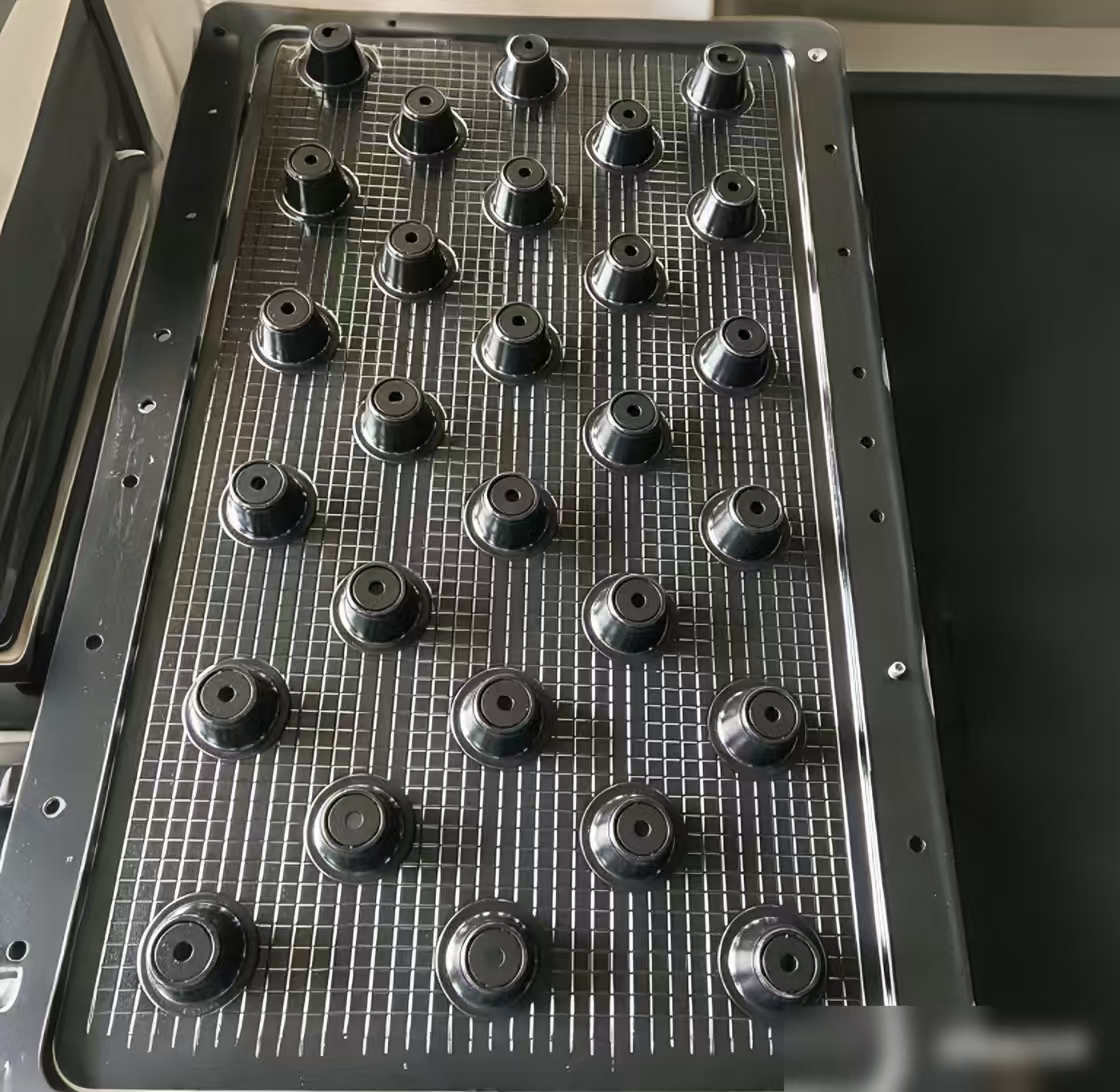
图 3 CNC 加工中的真空吸附工装
(3)CNC 加工工艺
钢板经装夹后由数控机床精加工,加工精度高、一致性好,模具分块可以完美生产,适合结构复杂、精度要求高的曲面模具。
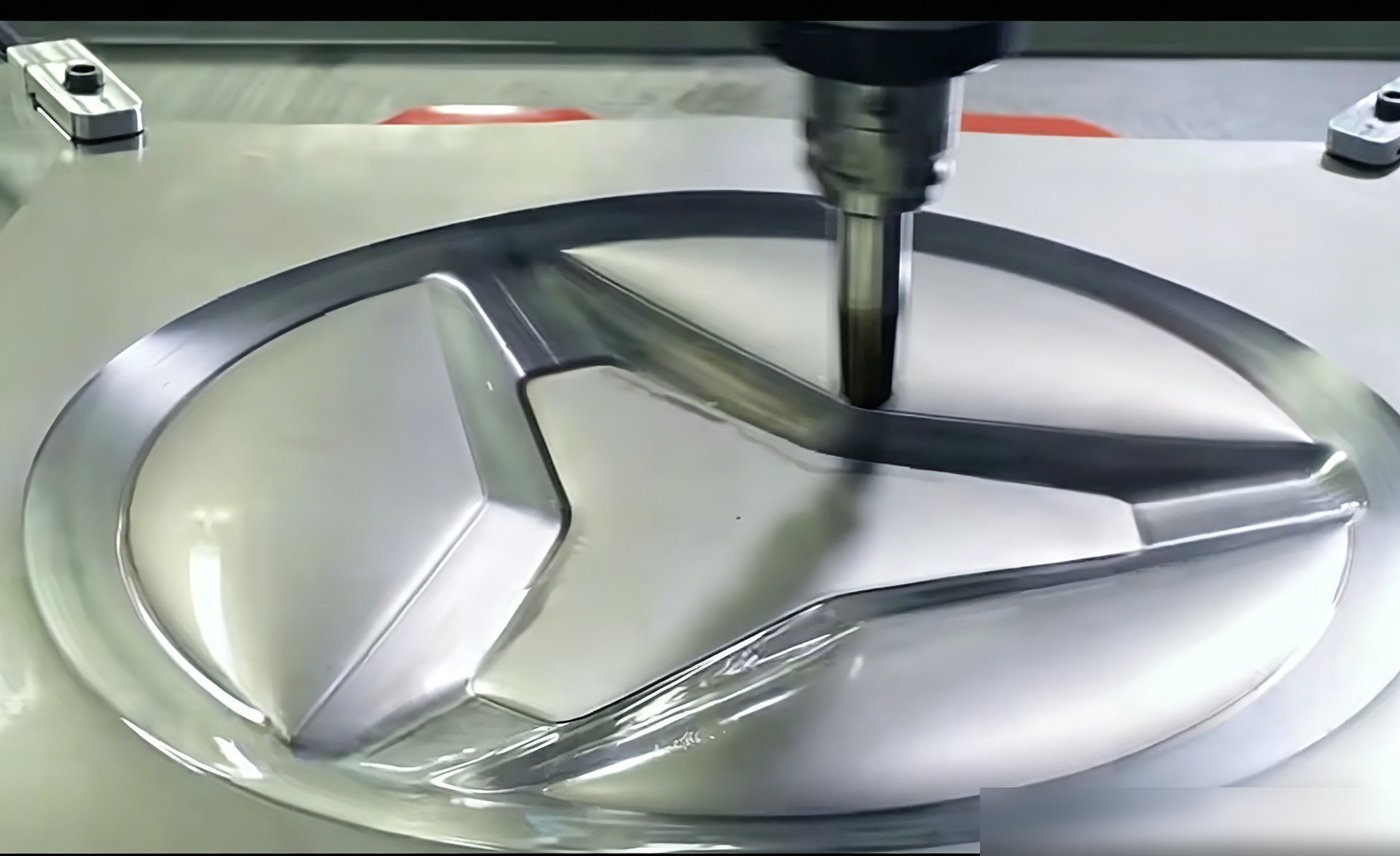
图 4 渐进曲面成型加工
(4)渐进曲面成型工艺
数控刀头沿数控轨迹对板材逐点渐进压制,配合柔性支撑成型曲面。可以制作近乎完美的模具曲面。
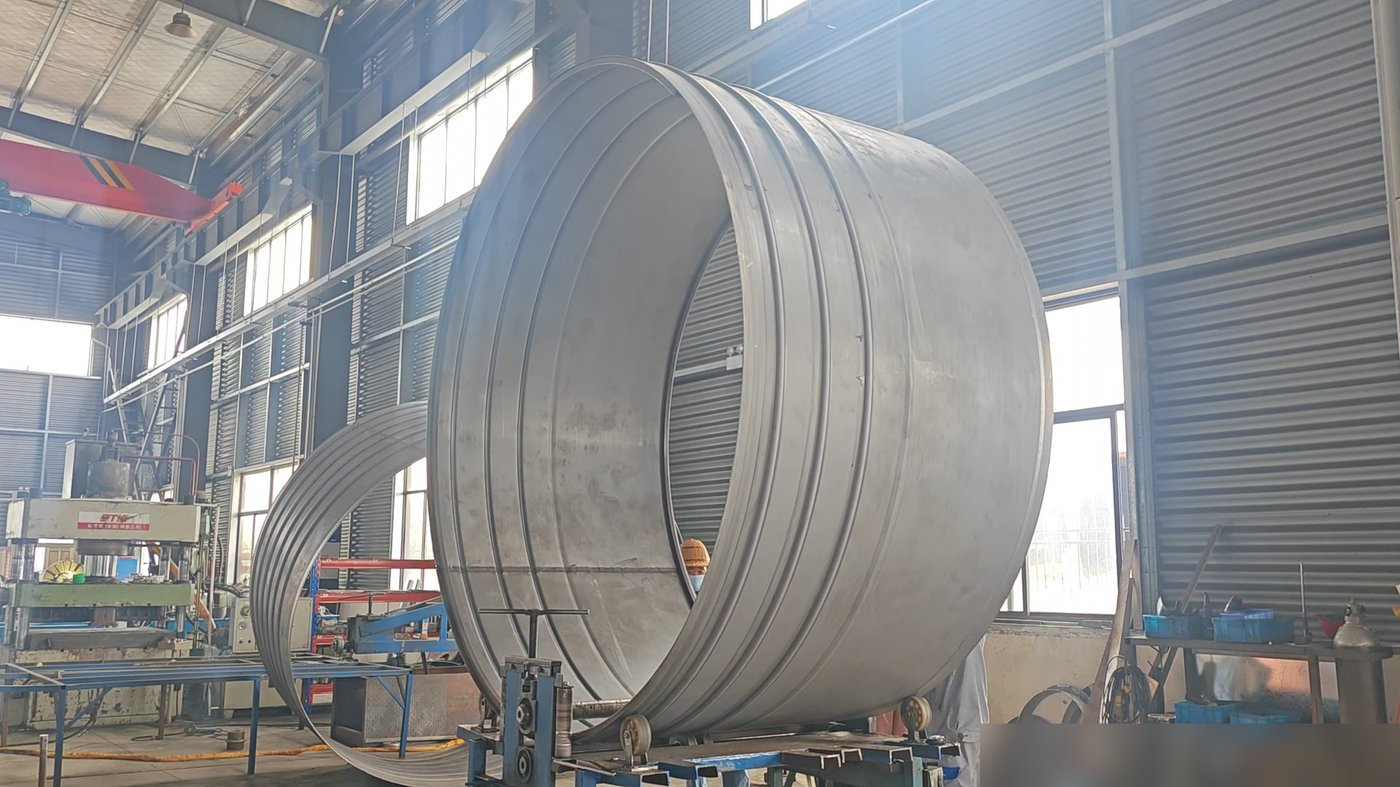
图 5 旋压成型的大型筒体钢模
(5)旋压成型工艺
钢板经旋压形成带筋筒体:普通旋压深度可达 30mm,深度旋压可达 80mm,均可在一张板上旋出多道加强筋。成型为实芯筋,环刚度高且节省材料;拼接采用全“R”角过渡,避免了传统直角拼接焊缝长、易变形、打磨量大、直角位易出沙眼等缺陷。
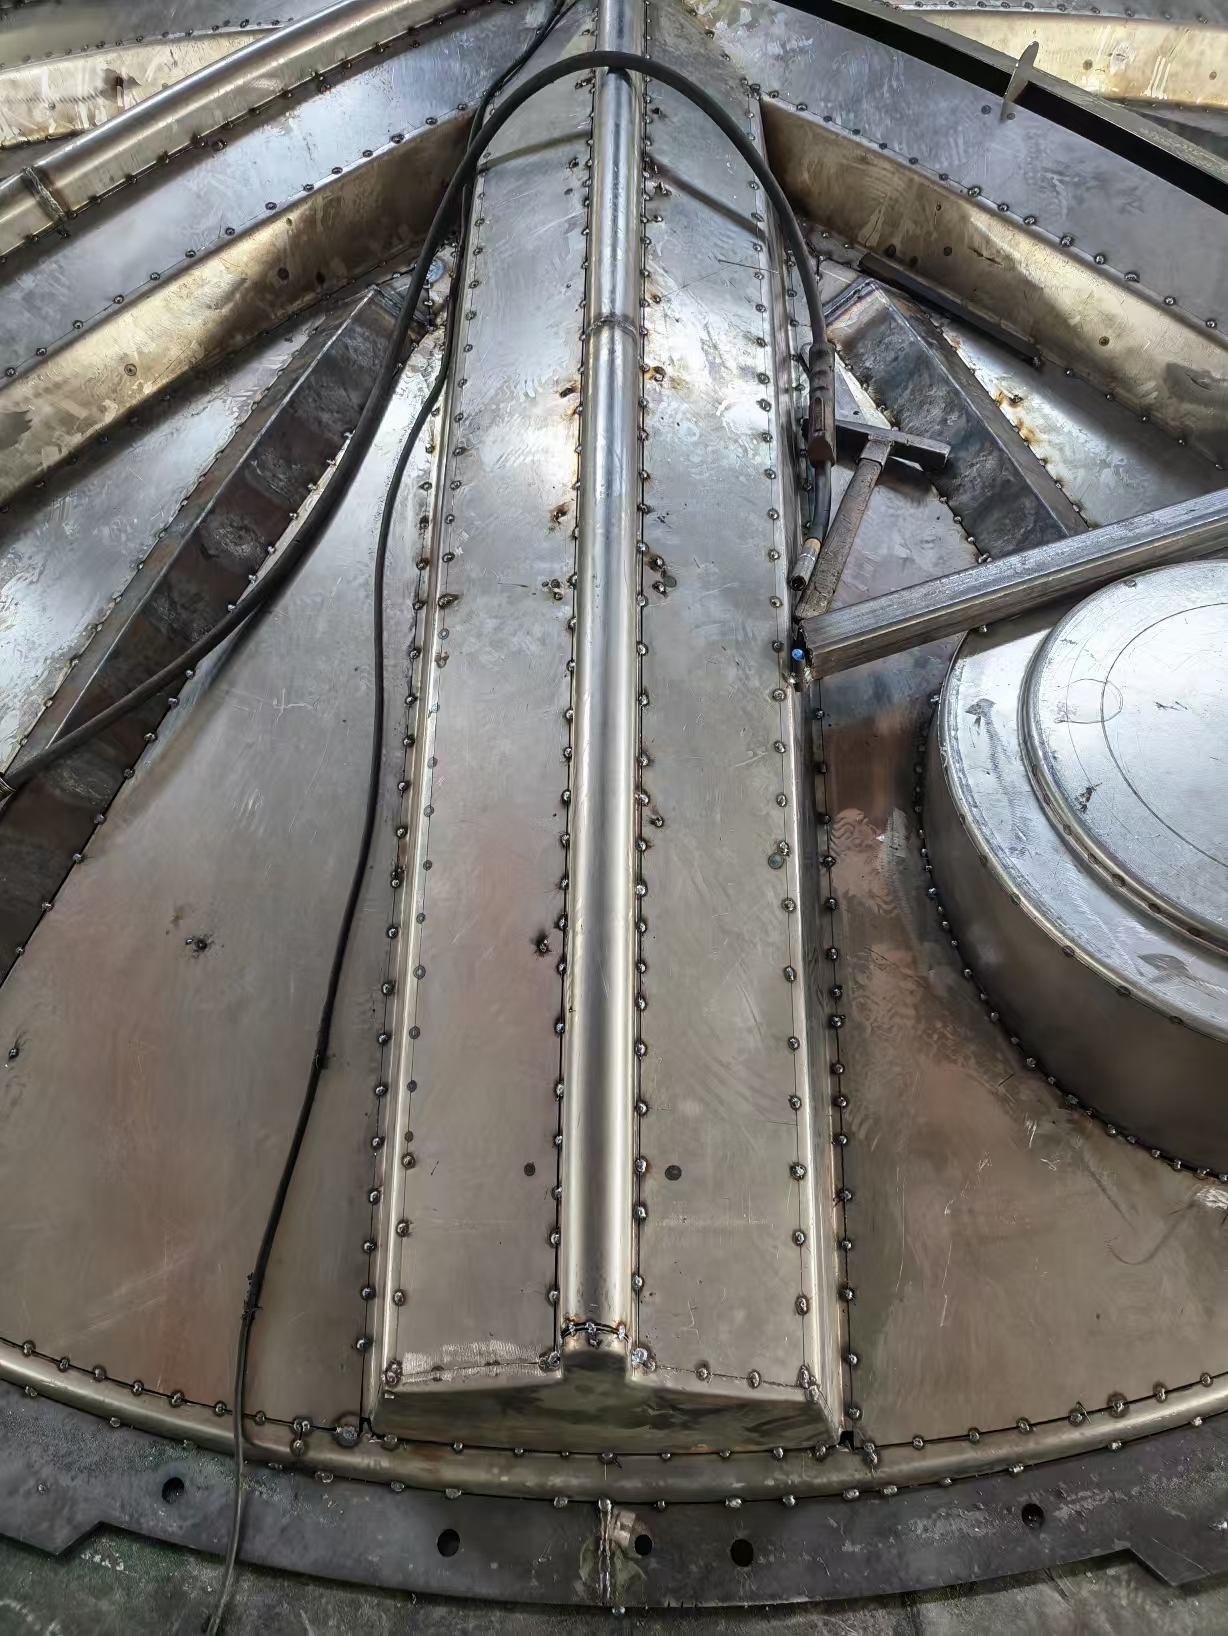
图 6 旋压成型的全“R”角拼接
(6)配套:机械手自动切割与自动焊接
在成型之外,StarWay Roto 还引入了机械手自动切割与自动焊接:切割精度与合格率显著提升,焊接质量与牢固度更高,同时进一步降低生产成本与人工强度。
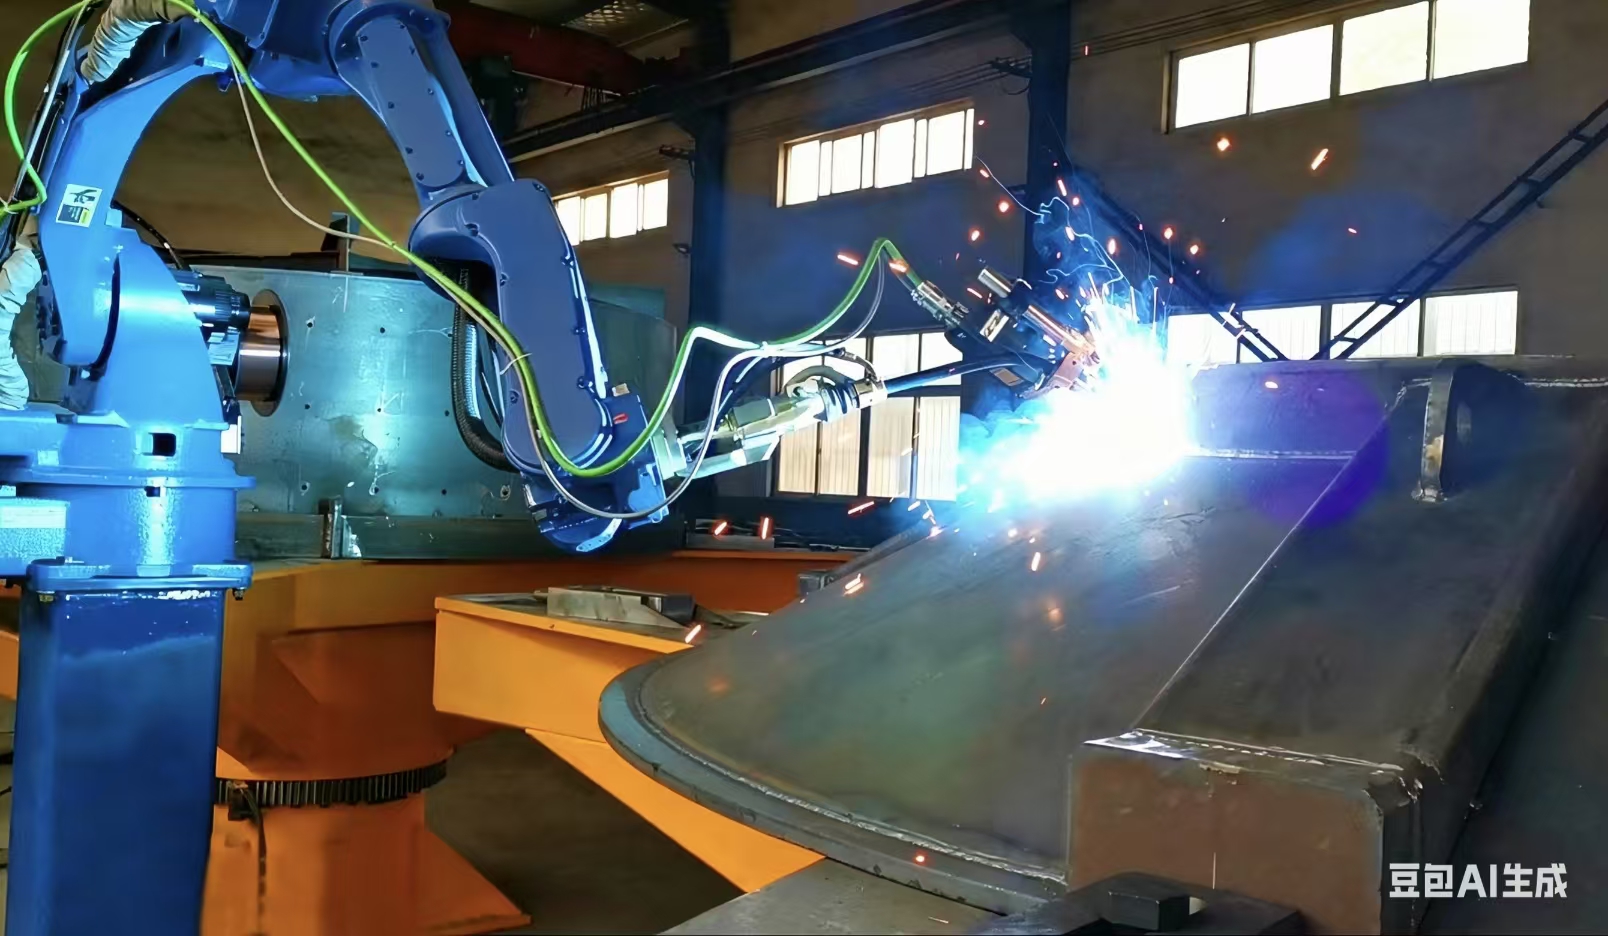
图 7 机械手自动切割焊接
拉升、多点成型、CNC、渐进成型、旋压,再叠加自动切割与自动焊接,多条工艺线的组合使钢模实现了壁厚均匀、型面精准、外观接近铝模的品质跃迁——而这正是高品质滚塑钢模的完整技术拼图。
高品质滚塑钢模的供需缺口,正在全球范围内形成,且短期内难以弥合。
模具制造对工程技术和人员技能要求较高,制造过程辛苦、劳动强度大,欧美与大洋洲国家很难积累并维持足够的产能。当地现有的钢模工厂还面临高昂的人工成本与严重的人员短缺,扩产动力不足,交付周期不断拉长。
中国的人工成本虽然相对欧美、大洋洲更低,但具备生产高品质滚塑钢模能力的厂家依然稀缺。绝大多数国内钢模厂仍停留在传统工艺阶段,能够完成多工艺集成、稳定交付高品质钢模的供应商在市场上很难找到。
这些地区的人工成本比中国更低,但尚不具备制造高品质滚塑钢模的能力。当地约 95% 的钢模仍停留在传统工艺,产品以低要求的水塔类制品为主,难以承接中高端订单。
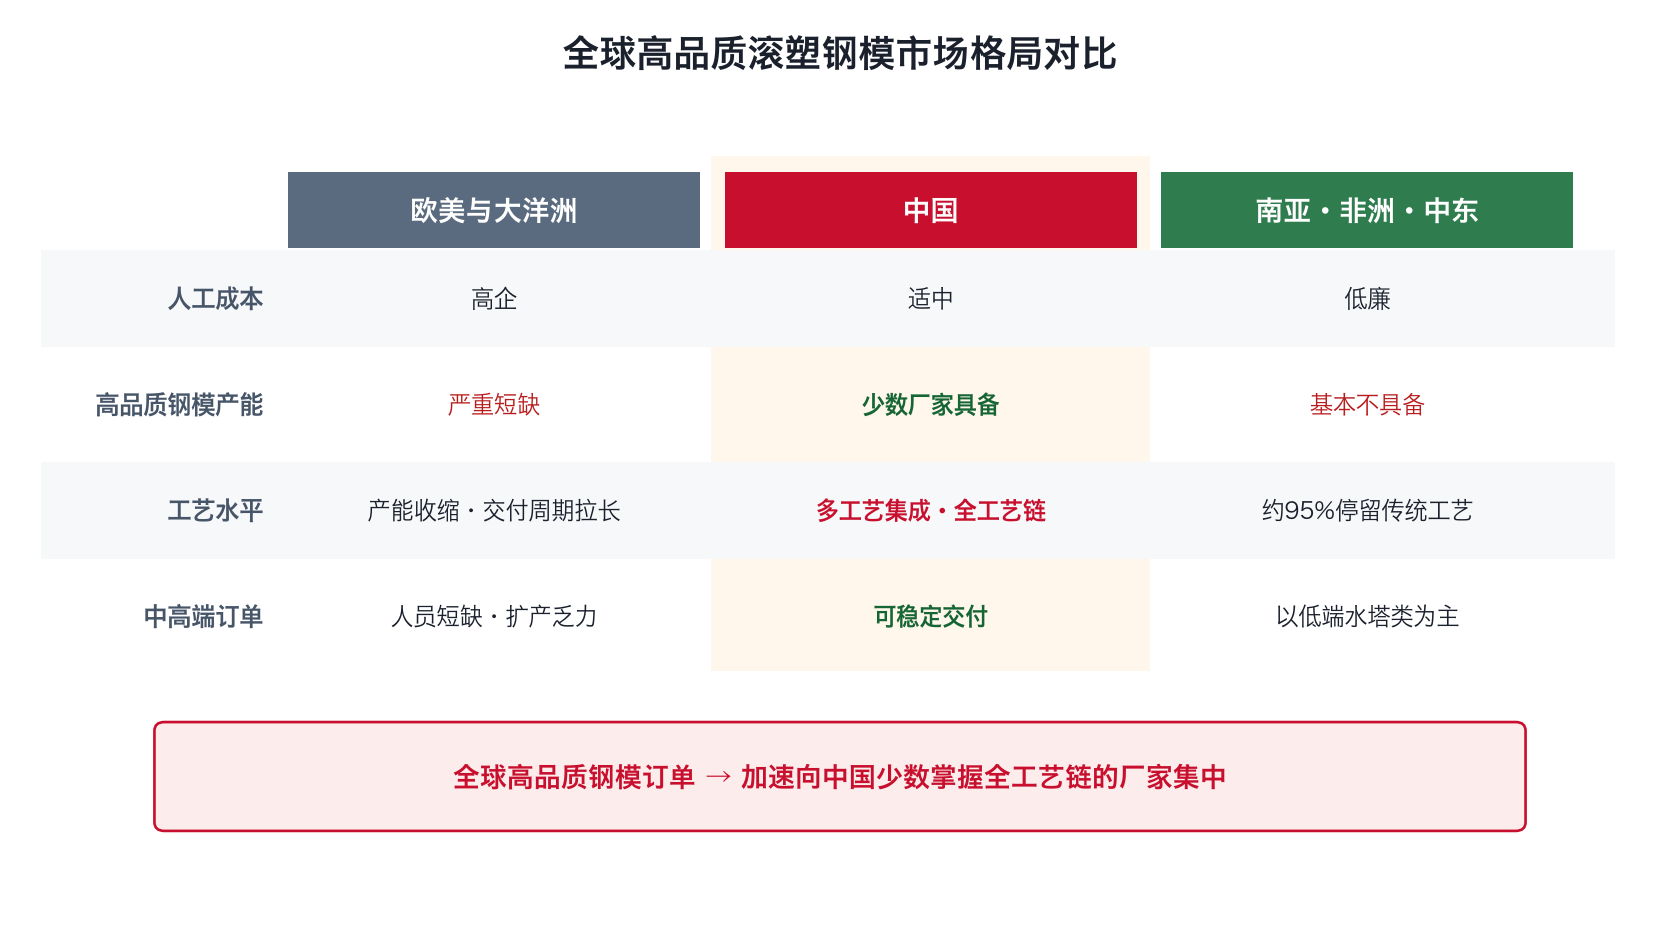
图 9 全球高品质滚塑钢模市场格局对比
三个市场圈层的叠加,意味着高品质钢模的全球供给集中在中国少数掌握全工艺链的厂家手中——这正是 StarWay Roto 的机会窗口。
展望未来,滚塑钢模行业将沿着需求升级、供给转移、技术纵深三条主线演进。
需求端:滚塑制品正朝着大型化、复杂化方向发展——船艇、浮体、大型工业外壳等制品对模具的曲面精度和表面质量提出了越来越高的要求。制品升级将倒逼模具升级,钢模“低端”的刻板印象会加速瓦解。
供给端:欧美与洋洲钢模产能的收缩是结构性、不可逆的。高人工成本与人员短缺将持续推高当地的制造成本与交付周期,全球钢模订单向中国集中的趋势只会加强。
技术端:多种曲面成型工艺与自动化切割焊接的深度融合还在早期。随着 CAD/CAM 数字化设计—制造一体化的推进,人工占比有望从 30% 继续下降,模具的一致性与交付速度将进一步提升。
格局端:钢模不会取代铝模,两者将长期共存、各司其职——钢模凭借成本与大型化优势承接越来越多的中大型项目,铝模则继续守住极高精度的小型制件。决定胜负的,是厂家整合多工艺线的综合能力。
对 StarWay Roto 而言,“拉升+多点成型+CNC+渐进成型+旋压+自动切割焊接”的完整工艺拼图,加上 30% 的人工占比和接近铝模的品质表现,正是切入全球高品质钢模市场的核心竞争力。中国滚塑钢模的下一个十年,值得期待。


 浙公网安备33100202001217号