技术专栏 · 冷却工程:模具冷却系统设计与循环时间优化
在滚塑生产中,多数工程师的关注点集中在炉内加热:反复调试温度、燃烧器与炉内气流。
然而,即便设备更优,循环时间仍可能比同行长 20%,原因却常常出人意料。
答案几乎总在冷却环节。
加热负责熔化塑料,而冷却决定了以下结果:
· 循环周期的长短(冷却通常占总循环时间的 40%–50%)
· 制品是发生翘曲,还是保持尺寸稳定
· 塑料的结晶度与机械性能
· 表面处理的质量
《滚塑成型实用指南》(第 2 章 2.9 节)明确指出:"滚塑工艺非常适合制造大型、相对薄壁的制品,而从熔融状态冷却的过程是不对称的,这使得最终制品的变形很难完全避免。"
换言之:一旦冷却失控,其余环节再出色也无济于事。
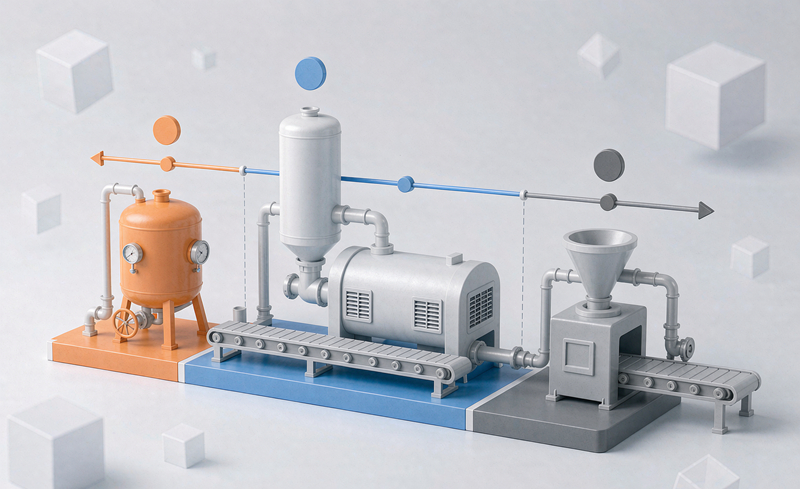
有效冷却绝非"喷水降温"那么简单,而是一个分阶段的工程过程。
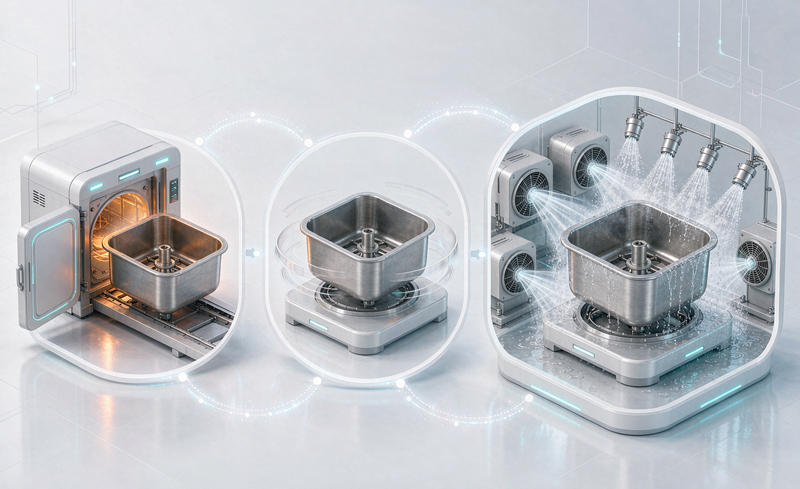
模具离开烘箱时,塑料温度约为 200–250°C。若此时直接喷水,塑料将遭受热冲击,导致翘曲、内应力及冲击强度下降。
做法:将模具置于静止空气中(保持低速旋转)3–5 分钟,使塑料由外向内逐步凝固,从而"定型"。
星途滚塑设备:配备可编程冷却曲线,阶段一时长可调——通常 PE 推荐 4 分钟,PP(结晶较慢的材料)推荐 6 分钟。
此时塑料已形成固态表皮,可在不引发热冲击的前提下加速冷却。
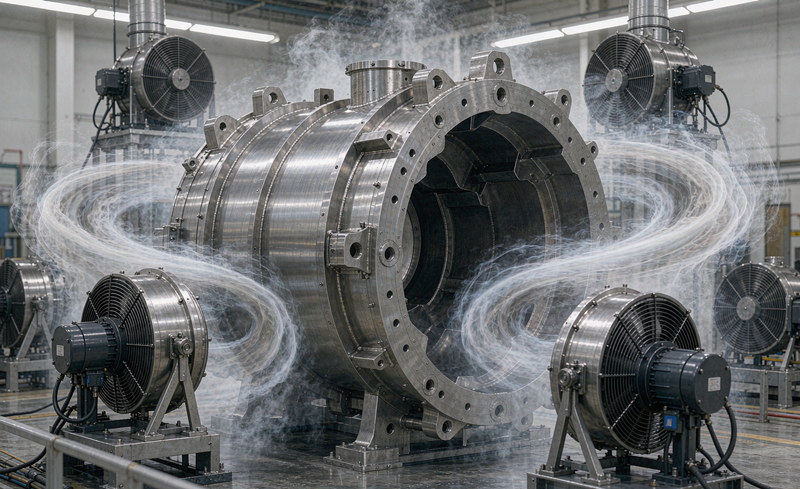
做法:开启冷却风机,以高速气流(尚不加水)带走大部分热量。
关键点:气流必须均匀。若模具一侧获得的风量多于另一侧,该侧冷却更快,便会引发翘曲。
星途滚塑设计:冷却风机经特殊布局,在模具周围形成涡流气流,消除冷却死角;均匀冷却,翘曲更少。
当塑料完全固化后,喷水可进一步加速降温。
做法:先以细水雾温和预湿,再切换至强力喷淋。水雾预先润湿模具表面,使后续喷淋不再产生热冲击。
星途滚塑特征:水雾喷嘴采用不锈钢可调孔口,可按制品几何形状调节水雾密度——薄壁制品采用较轻水雾,厚壁制品则加大喷淋强度。
设计模具时,冷却不止于设备冷却室,模具本身亦可集成冷却结构。
针对模具厚截面,可在外部加装冷却翅片,以增大散热面积、加快热量导出。
最适用场景:厚壁模具(铝)、局部热点。
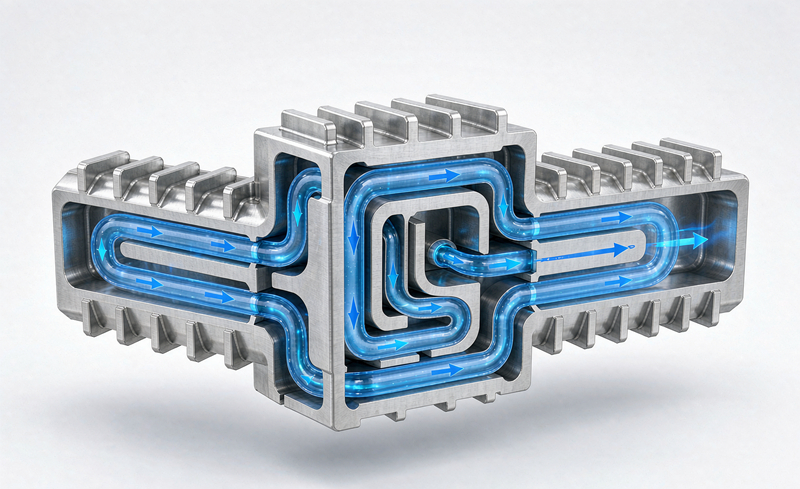
部分高端模具在模具体内铸有内部水道,经模具臂上的旋转接头连接,冷却时水在模具内部循环。
优点:冷却极为均匀,可缩短循环时间 20%–30%
缺点:成本高、制造复杂、维护频繁
星途滚塑提供:面向大批量生产的高端铸铝模具。
深色模具涂层在炉内吸收更多热量,冷却时散热也更快;浅色或抛光表面则相反——加热慢,冷却也慢。
实用建议:多数应用中,标准模具表面(150 目喷砂)在加热与冷却效率之间取得最佳平衡。
翘曲几乎总是冷却问题,而非加热问题。
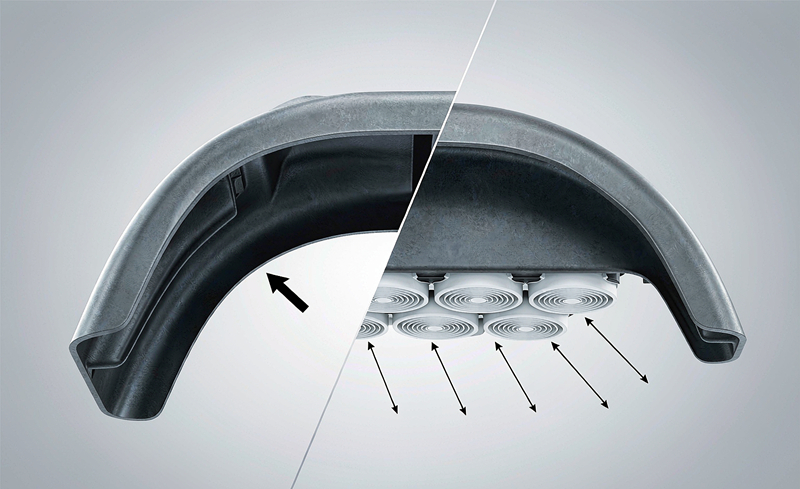
原因:制品外层先冷却(贴近模壁),内层后冷却。若冷却不均,一侧收缩大于另一侧,便会翘曲。
预防措施:
1. 模具壁厚均匀——较厚的截面蓄热更多、冷却更慢,易致翘曲
2. 对称冷却——冷却风机(或水喷嘴)围绕模具对称布置
3. 避免过早水冷——严格遵循上述三阶段方法
《滚塑成型实用指南》指出:"较慢的冷却往往提升塑料的强度与刚度,但会降低其抗冲击能力;快速冷却则得到韧性更好的制品,但硬度较低。"
不存在"完美"的冷却速率——一切取决于制品所需的性能。
简易测试方法:
1. 将冷却阶段与整个循环周期分开计时。
2. 对照理论下限值(经验法则:空气冷却约 1.5–2 分钟 / 毫米壁厚,水冷却约 0.5–1 分钟 / 毫米)。
3. 若实际冷却时间高于理论值 30% 以上,说明冷却系统尚未优化。
星途滚塑服务:新设备安装时,我们执行冷却优化运行——调节风机转速、喷水时序与水雾密度——在保障制品质量的前提下压缩循环时间,通常可节省总循环时间 8%–12%。
业界总在讨论加热,而成熟的滚塑工程师更关注冷却。
若循环时间过长,不妨先审视冷却系统——那里往往藏着最容易获取的提升空间。
星途滚塑(StarWay Roto)自 2003 年进入滚塑行业,已构建起「滚塑设备—模具开发—制品制造」的完整产业链,能够为客户提供从产品设计、模具优化到工艺调试的全流程支持。如需针对具体项目做设备选型或工艺评估,我们的工程团队可提供一对一的技术交流。


 浙公网安备33100202001217号